
 U
Stroj za crtanje žice s ravnim blokom: praktični vodič za kupce
Izvlačenje žice rijetko ne uspijeva iz jednog dramatičnog razloga. Zanosi se: malo klizanje na jednom bloku, matrica koja se istroši dan ranije, napetost koja raste dok se zavojnica spušta. A višeblok ravan stroj za izvlačenje žice postoji kako bi uklonio to pomicanje iz procesa, jer se svaki blok u liniji pokreće u korak sa žicom koja prolazi kroz njega. Gradimo opremu za crtanje u Wuxiju od 1985. godine, a većinu onoga što znamo o tim strojevima došli smo dok smo stajali pokraj njih na podu kupca i slušali operatere.
Što "Multi Block" i "Straight Line" znače zajedno
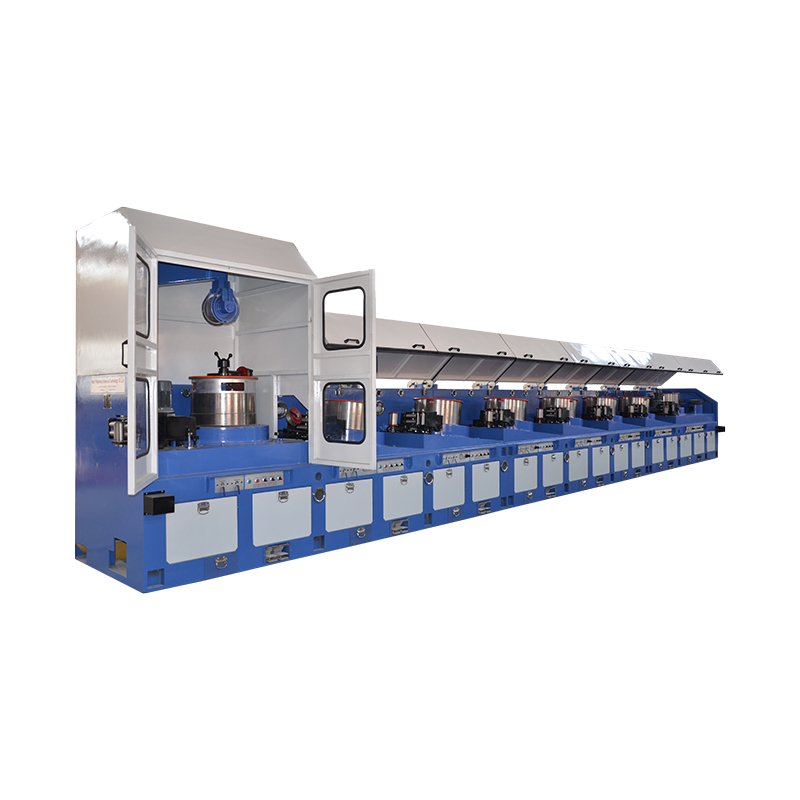
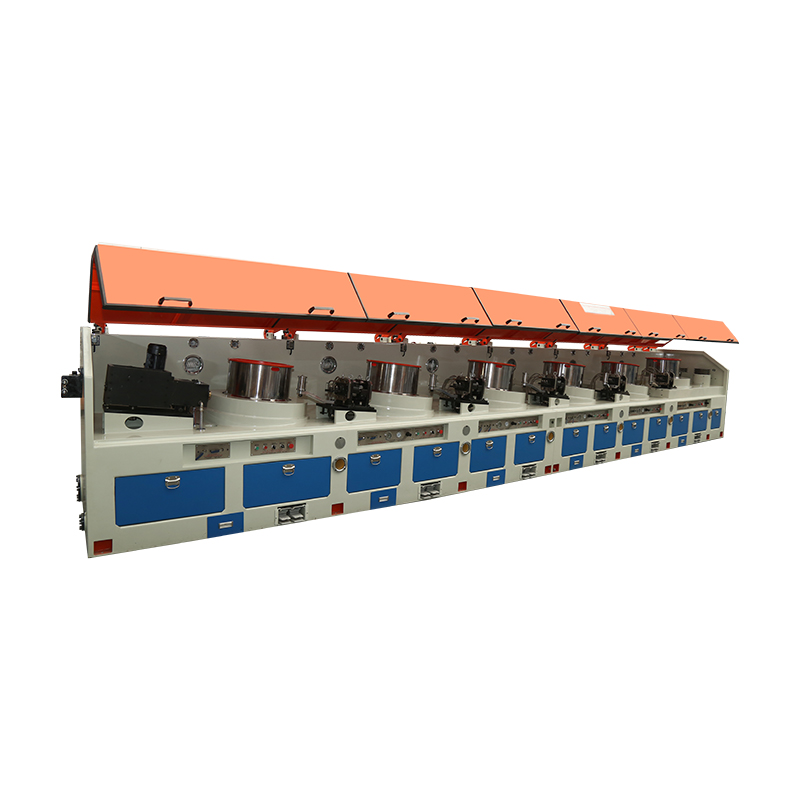
Blok, ili capstan, je pogonski bubanj koji provlači žicu kroz jednu matricu. "Multi block" jednostavno znači da nekoliko ovih bubnjeva sjedi u nizu, tako da žica prolazi kroz nekoliko matrica u jednom kontinuiranom radu umjesto da se ponovno provlači od stroja do stroja.
"Ravna linija" opisuje kako se žica kreće između njih. Matrice su postavljene u liniji, a brzine blokova su tako blisko usklađene s redukcijom na svakoj matrici da se žica nikada ne mora nakupljati na međububnju. Svaki blok povlači točno ono što daje onaj prije njega. Nema rezerve žičane petlje na kapistanu, niti plesačke ruke koja radi na apsorbiranju neusklađenosti brzine.
Prednosti su praktične. Napetost ostaje približno konstantna, žica se ne savija niti struže dok prolazi od bloka do bloka, a cijela linija može biti pod jednim kontrolnim sustavom s jednim pohranjenim receptom. Kompromis je da je stroj pošten. Ako je matrica istrošena, ako je podmazivanje slabo ili ako je omjer brzine labavo postavljen, akumulacijski stroj to može sakriti neko vrijeme. Ravnolinijski stroj neće. Traži točan raspored prolaza i matrice koje se mijenjaju na vrijeme.
Gdje Multi Block Layout zaslužuje svoje mjesto
Ove linije imaju najviše smisla tamo gdje žica ima dug put: mnogo prolaza, velika brzina i zahtjev za dosljednim konačnim dimenzijama. Čelik s visokim udjelom ugljika i PC žica su klasičan slučaj, jer je materijal jak, ukupno smanjenje je veliko, a svaka varijacija u napetosti pojavljuje se u gotovom proizvodu. Fino izvlačenje žice također ima koristi, kao i zaposlene biljke koje često mijenjaju veličinu, uglavnom zato što jedan opozvani recept vraća cijelu liniju u poznato stanje za nekoliko minuta umjesto sati.
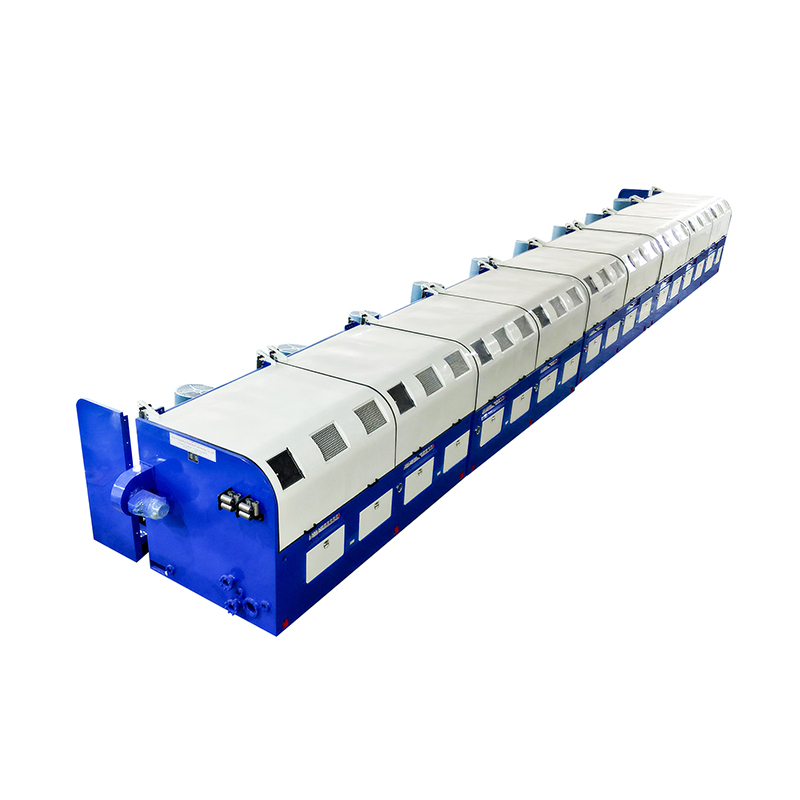
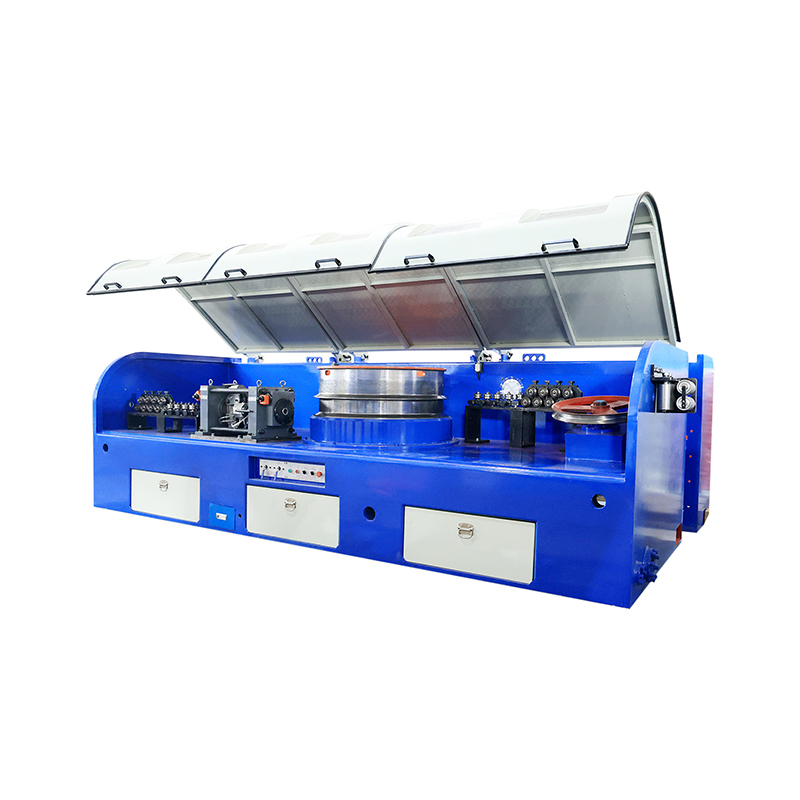
Naš visokobrzinski stroj s više blokova napravljen je za tu vrstu dužnosti, gdje se broj blokova i raspon brzine moraju odabrati zajedno s žicom koju stvarno pokrećete, a ne s prosjekom iz kataloga.
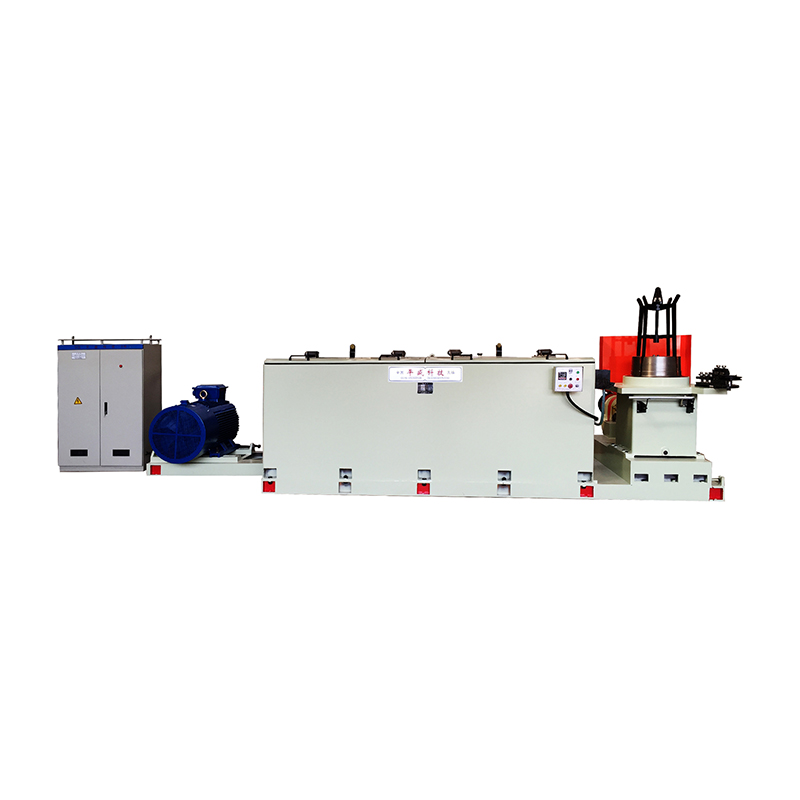
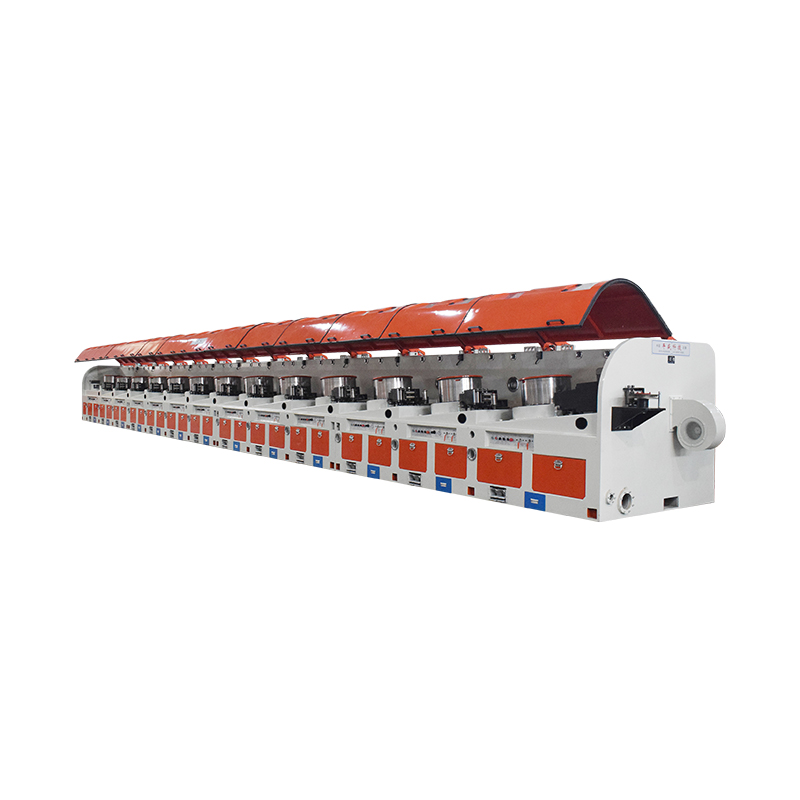 Stroj za izvlačenje žice s više blokova velike brzine Stroj za pravocrtno crtanje s više blokova za žicu od ugljika, legure i nehrđajućeg čelika, s konfiguracijama do 14 ili 16 blokova za fine primjene s niskim udjelom ugljika. Pogledajte proizvod →
Izbori konfiguracije koji odlučuju o kvaliteti vaše žice
Dva stroja s istim brojem blokova mogu se ponašati vrlo različito na istom proizvodu. Ovo su točke na kojima kupci najviše dobivaju ili gube i one koje vrijedi riješiti prije narudžbenice, a ne nakon instalacije.
| Odluka | Na što utječe | Što potvrditi |
|---|---|---|
| Broj blokova | Kako se ukupno smanjenje raspoređuje po liniji i prostor za brzinu koji zadržavate za buduće veličine | Da vaš raspored prolaza odgovara broju blokova uz osjetno smanjenje na svakoj kockici |
| Materijal blokova i prstenova | Istrošenost prstena, stanje površine žice i stabilnost dimenzija pri stalnoj brzini | Da materijal prstena i raspored hlađenja odgovaraju vašem ciklusu rada, a ne samo kratkoj probi |
| Redoslijed kalupa i kalupne kutije | Površinska obrada, zaobljenost i koliko dugo matrica traje između izmjena | Da držači matrice i hlađenje odgovaraju vašoj vrsti žice i mazivu koje preferirate |
| Pogonska i upravljačka arhitektura | Sinkronizacija brzine između blokova, kontrola proklizavanja i koliko brzo se recept može pozvati | Kako operater u smjeni postavlja, prikazuje i prilagođava omjere brzine |
| Kontrola zatezanja | Kvaliteta izrade kalema, sloj namotavanja i je li žica čista na kraju svitka | Da raspon napetosti pokriva i vašu najfiniju i najtežu žicu |
| Navoj i zaštita | Koliko dugo traje promjena veličine i koliko sigurno operater može doći do matrica | Taj navoj se može pravilno izvesti bez prekidanja blokade |
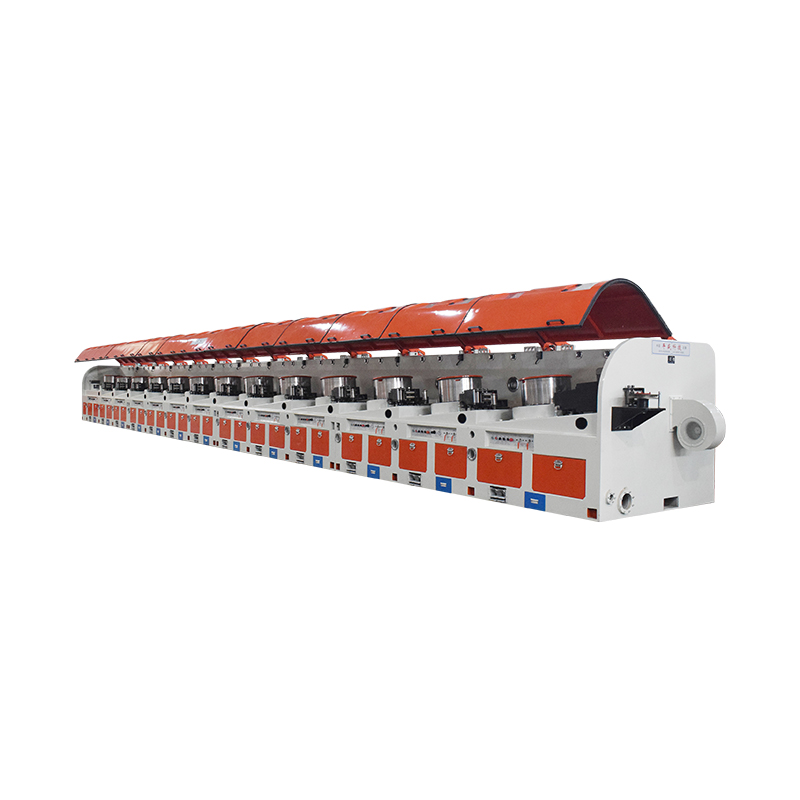
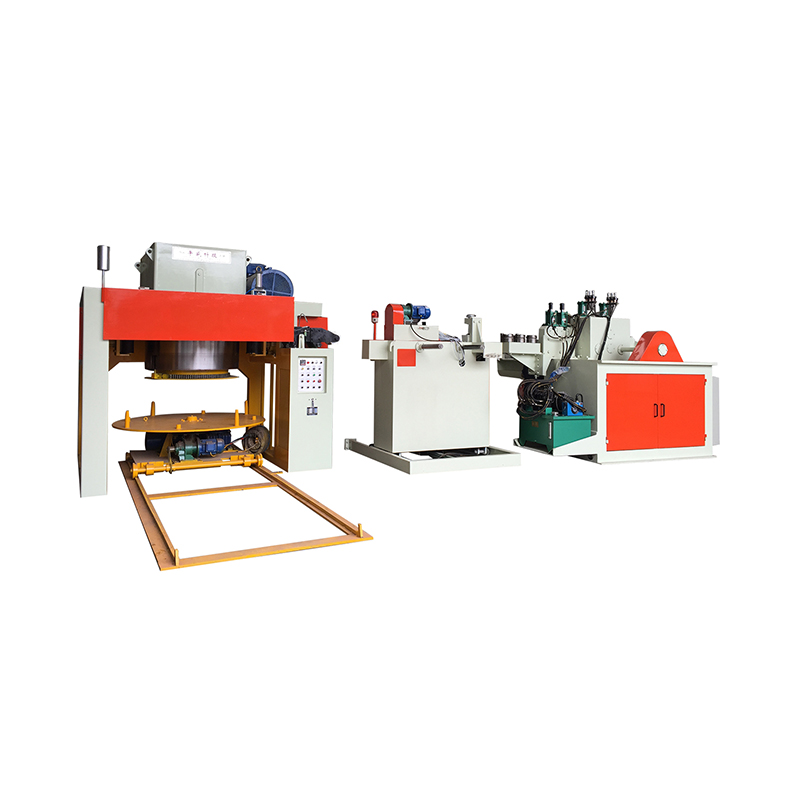
Za proizvodnju žice s visokim udjelom ugljika i PC žice, raspored prolaza je važniji čak i od broja blokova. Redukcija po prolazu koja je preagresivna skraćuje vijek trajanja kalupa i zamagljuje površinu; previše nježan i žica se neravnomjerno stvrdne kroz strunu. Naša ravna linija za crtanje visokougljične i PC žice je konfigurirana oko te ravnoteže.
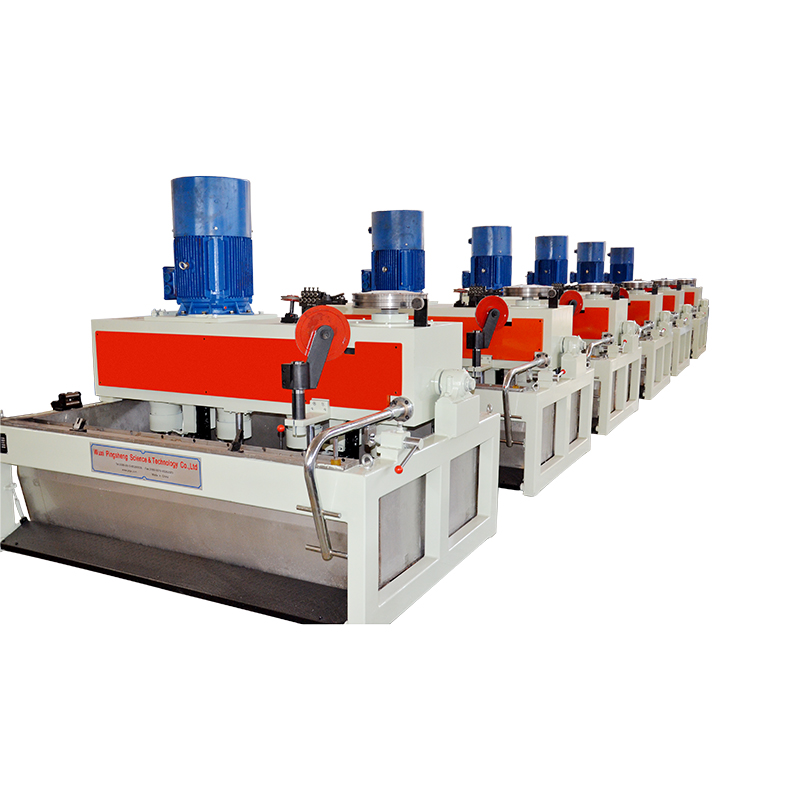
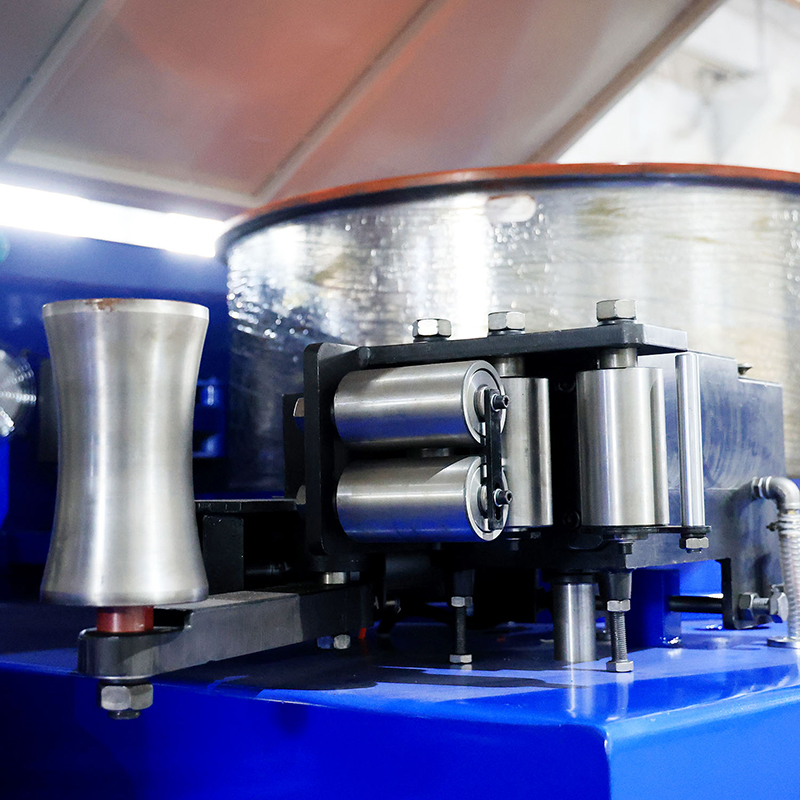 Linija za izvlačenje žice s visokim udjelom ugljika i PC žice Pravocrtna linija za izvlačenje prednapregnutog betona s visokim udjelom ugljika, profiliranja i upredene žice, s više matrica, automatskom kontrolom napetosti i motornim sustavom velike brzine. Pogledajte proizvod →
Održavanje linije u pogonu: matrice, hlađenje i napetost
Nakon što se višeblok linija pusti u rad, većina svakodnevne kvalitete svodi se na tri stvari: matricu, mazivo i namotavanje. Matrica koja je jedna veličina iznad svoje granice povući će jače, podići temperaturu u kutiji i tiho promijeniti ravnotežu napetosti u cijelom stroju. Hlađenje koje je nekoliko stupnjeva toplo čini gotovo isto. A hvatanje koje lovi pokvarit će inače savršeni kalem žice.
Pomaže tretirati ih kao jedan sustav, a ne tri odvojena zadatka održavanja. Kada se zavojnica odvoji s mekanom mrljom ili ogrebotinom, uzrok je obično uzvodno od mjesta gdje se kvar pojavljuje. Prikupili smo neke od uzoraka koje najčešće vidimo u našim bilješkama uobičajeni proizvodni nedostaci u crtanju ravnih crta , koje vrijedi pročitati uz vlastitu evidenciju smjena.
Kontrola napetosti na prihvatu zaslužuje posebnu pozornost na sinkroniziranoj liniji, jer ne postoji akumulacijski međuspremnik koji bi apsorbirao trenutnu neusklađenost. Reagirajuća zatezna petlja održava kalem gustim i ravnomjernim i omogućuje brzi rad strune bez stalnog podešavanja na osjećaj.
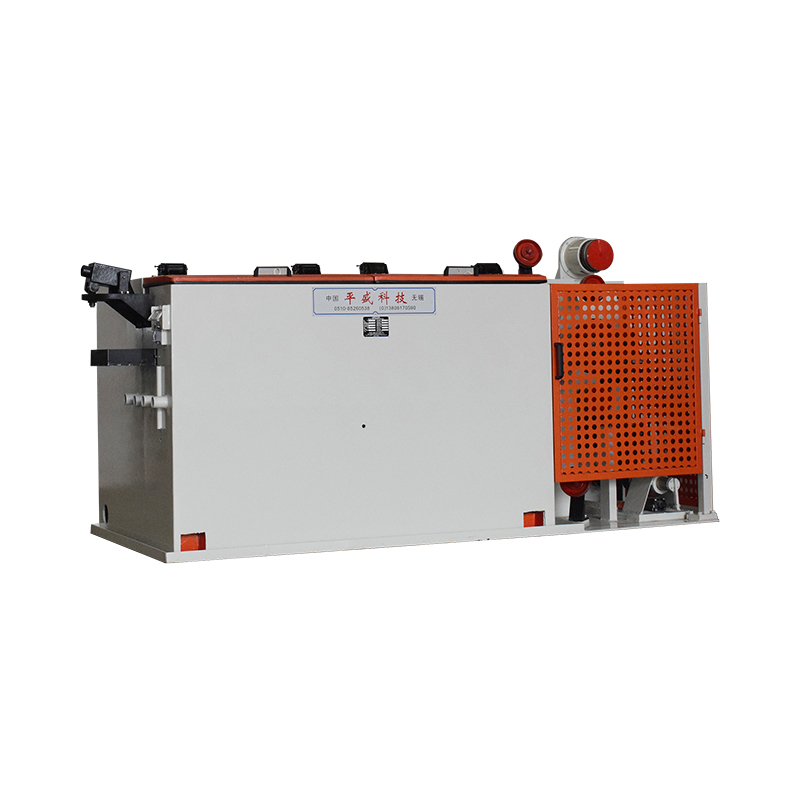
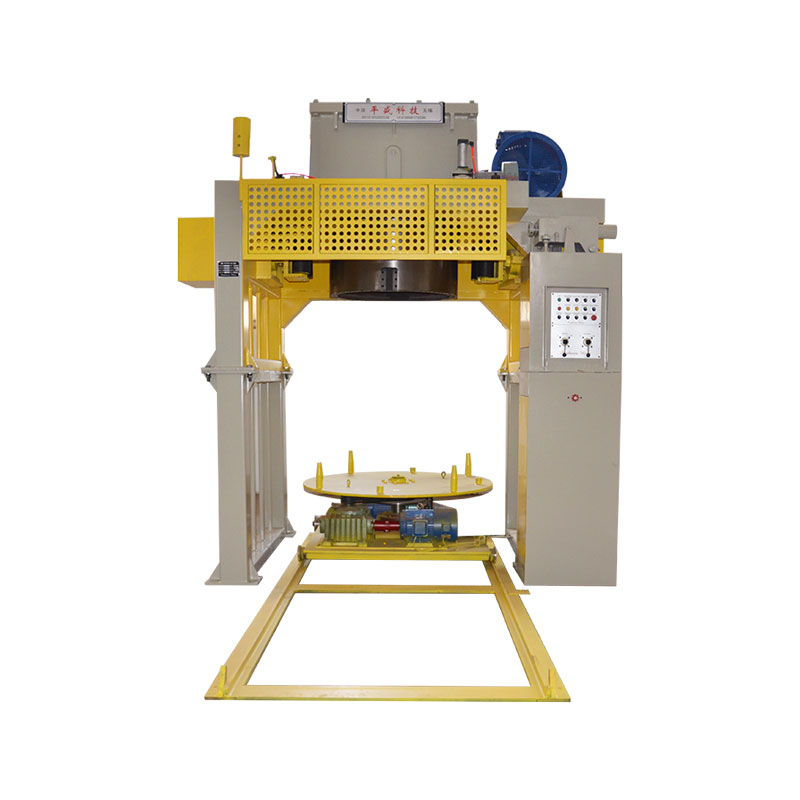
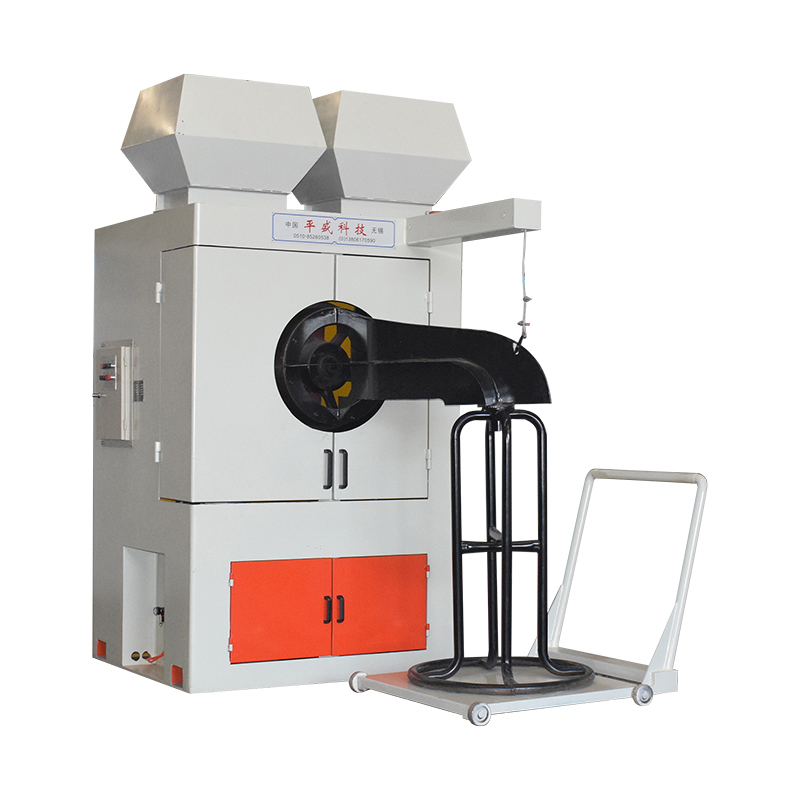 Strojevi za namotavanje linija za izvlačenje žice Kategorija strojeva za namotavanje koji namotavaju žicu na kraju linije, s podesivom brzinom namotavanja, napetosti i promjerom kalema za podršku automatiziranog rada i zaštitu kvalitete žice. Pogledajte proizvod →
Razmišljanje o cijeloj liniji, ne samo o stroju
Stroj za crtanje sam po sebi samo je dio procesa. Isplata, površinska obrada i preuzimanje utječu na to što blokovi mogu postići. Isplata koja neravnomjerno oslobađa žicu pojavit će se kao napetost nekoliko blokova kasnije. Površinska obrada koja nije dosljedna mijenja trenje na prvoj matrici i pomiče cjelokupnu ravnotežu niti. Njihovo zajedničko planiranje u fazi specifikacije daleko je jeftinije nego njihovo naknadno ispravljanje.
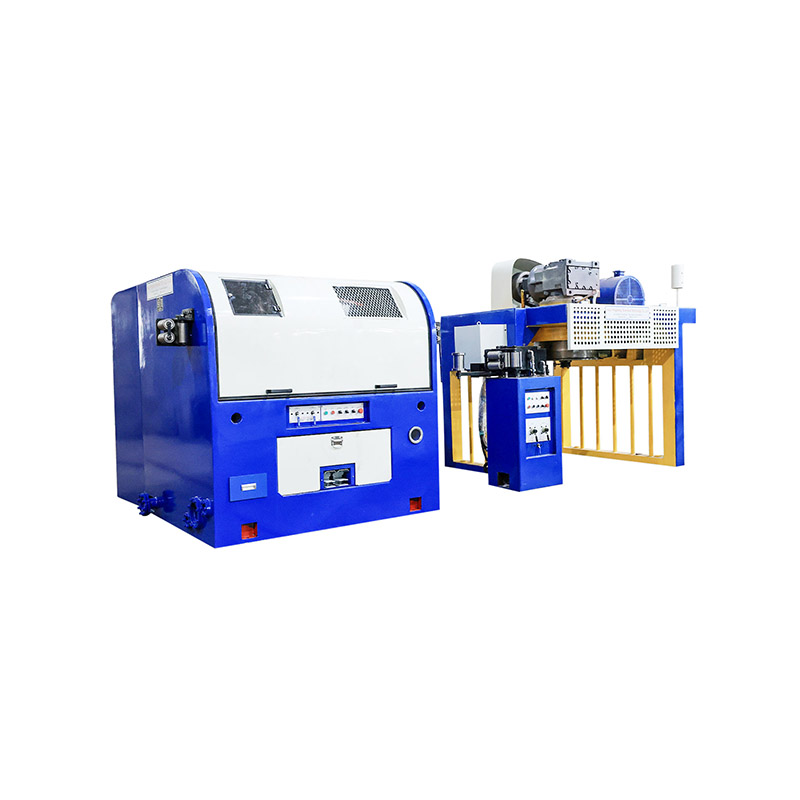
Zbog toga gradimo naše strojevi za ravnocrtno izvlačenje žice kao dio šireg asortimana opreme koji uključuje jedinice za isplatu, jedinice za preuzimanje, opremu za površinsku obradu i pomoćne strojeve, tako da su sučelja između njih nečija odgovornost, a ne ničija.
Kratki kontrolni popis prije nego što se obvežete
Ako uspoređujete prijedloge, ovo su pitanja koja obično otkrivaju najviše o tome kako će se stroj ponašati u vašem pogonu.
- Pošaljite stvarni raspored prolaza, s vašom početnom veličinom, konačnom veličinom, ocjenom materijala i ciljanim učinkom po smjeni.
- Zatražite brzine blokova kockicu po kockicu i provjerite odgovaraju li omjeri smanjenjima koja namjeravate poduzeti.
- Zatražite probu na vlastitoj žici, a ne na demonstracijskom materijalu koji lako crta.
- Vremensko usklađivanje najfinije veličine koju planirate pokrenuti, s operaterima koji će to stvarno učiniti.
- Potvrdite koji se rezervni dijelovi preporučuju za prvu godinu, posebno prstenovi, držači matrice i brtve.
- Pitajte kako se recepti pohranjuju, tko ih može mijenjati i mogu li postavke preživjeti prekid napajanja.
Što bismo vas prvo pitali
Prije nego što razgovaramo o blokadama ili brzinama, obično se pitamo što vaša žica mora raditi nakon što napusti stroj i što je vašim operaterima najteže u vezi s linijom koju danas pokrećete. Ta dva odgovora više oblikuju specifikaciju nego bilo koja podatkovna tablica. Naša oprema pokrivena je certifikatom sustava upravljanja kvalitetom ISO 9001 od 2023., a naši strojevi za crtanje kombiniraju mehaničku strukturu s elektroničkom kontrolom, ali korisni dio razgovora još uvijek je o vašem proizvodu. Recite nam žicu, tonažu i obrazac pomaka, a mi ćemo vam iskreno reći je li višeblok ravan stroj pravi odgovor ili bi vam jednostavniji raspored bolje poslužio.